Гибкий индуктор: эффективное решение для индукционного подогрева сварных соединений
Современные технологии сварки магистральных трубопроводов требуют точного контроля температурных режимов, особенно при работе с толстостенными соединениями и ответственными узлами. Индукционный подогрев зарекомендовал себя как надежный и производительный метод, обеспечивающий равномерный прогрев кромок перед сваркой и в процессе ее выполнения. Особое место среди оборудования для этих задач занимают гибкие индукторы, которые сочетают в себе высокую эффективность и удобство применения в полевых условиях.
Одним из ярких представителей такого оборудования является гибкий индуктор, разработанный специально для установок индукционного подогрева сварных стыков серий ППЧ-20-10 и ППЧ-50-10. Конструктивно изделие выполнено в виде матов, что обеспечивает гибкость и возможность плотного облегания поверхностей сложной формы. Для повышения прочности и износостойкости, а также для упрощения крепления на криволинейных и нестандартных объектах маты покрываются защитным материалом KEVLAR. Такой подход позволяет существенно продлить срок службы устройства даже при интенсивной эксплуатации в жестких условиях. Небольшой вес и продуманная конструкция делают монтаж максимально быстрым — время установки на трубе не превышает двух минут. Компактная застежка надежно фиксирует индуктор, предотвращая его провисание и обеспечивая стабильный контакт с нагреваемой поверхностью.
Сфера применения гибких индукторов охватывает широкий спектр задач, связанных с предварительным и сопутствующим подогревом сварных соединений. Рассмотрим ключевые возможности подробнее:
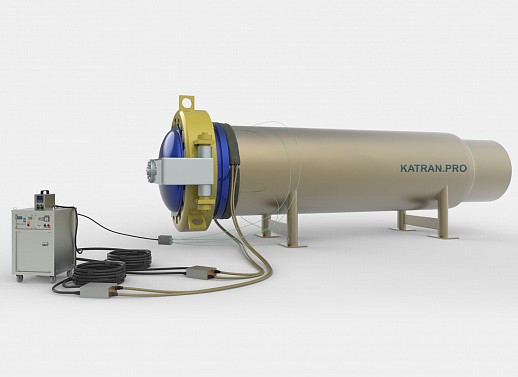
- Предварительный нагрев кольцевого стыкового соединения затвора быстродействующего байонетного типа к корпусу камеры запуска-приема очистных средств трубопровода DN 1600 с толщиной стенки 45 мм до температуры 250 °С. Такая операция критически важна для обеспечения качественного сварного шва на ответственных участках.
- Сопутствующий подогрев в период проведения сварки установкой ППЧ-50-10, что позволяет поддерживать необходимый температурный режим и предотвращать образование холодных трещин.
- Предварительный и сопутствующий (межслойный) подогрев кромок сварного стыка одним индуктором шириной 160 мм. Это универсальное решение демонстрирует высокую производительность: время нагрева с дельтой 150 °С составляет всего 3 минуты 30 секунд.
- Работа с трубами диаметром 1420 мм и толщиной стенки 16 мм, что подтверждает широкий диапазон применения оборудования.
Гибкий индуктор заслуженно считается экспертным инструментом для специалистов, занимающихся сваркой ответственных трубопроводных систем. Его конструктивные особенности обеспечивают не только высокую скорость нагрева, но и равномерность распределения температуры, что напрямую влияет на качество сварного соединения. Защитное покрытие KEVLAR гарантирует устойчивость к механическим повреждениям и агрессивным средам, а удобство крепления экономит время монтажников на объекте. Применение таких устройств позволяет отказаться от громоздких и менее эффективных альтернатив, делая процесс подогрева контролируемым и предсказуемым. В условиях современного строительства и ремонта трубопроводов гибкие индукторы становятся незаменимым элементом технологической оснастки, сочетающим инновационные материалы и практичность ежедневного использования.